Cómo solucionar el defecto de ondulación en los cantos con una máquina encoladora de cantos | M-shineTech
Hora :18-09-2026
La fresa de recorte fino de alta velocidad de la encoladora de cantos deja naturalmente ondulaciones circulares de dientes de cuchilla. Normalmente, la unidad de raspado posterior elimina estas marcas de cuchilla. Si el raspado es incompleto, aparecerán ondas evidentes. Además, una alimentación inestable del tablero, rodillos de presión defectuosos, herramientas de corte desgastadas y cinta de canto de mala calidad también pueden causar ondulaciones. Las encoladoras de cantos automáticas y las encoladoras de cantos PUR de M-shineTech cuentan con bastidores rígidos, que reducen considerablemente las ondulaciones causadas por vibraciones durante la producción masiva de gran volumen.
1. La mayoría de las ondulaciones se originan en el sistema de recorte y raspado
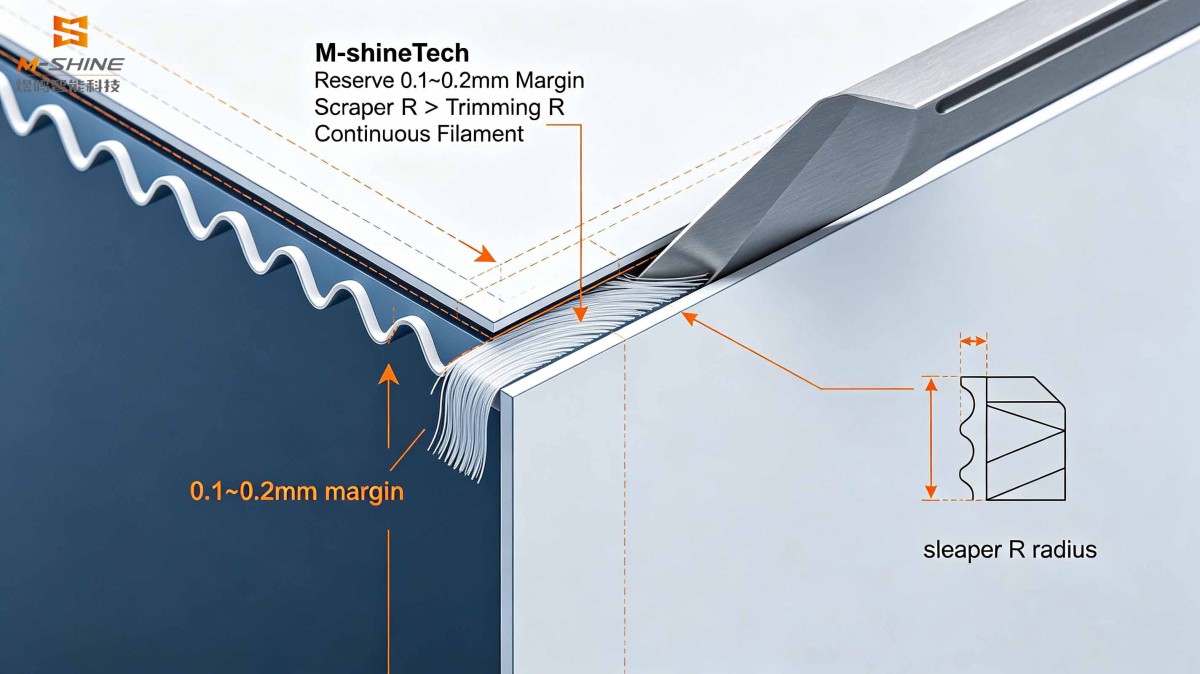
- No se deja margen después del recorte fino y el raspador no puede funcionar correctamenteCausa: Se elimina demasiado material durante el recorte fino, sin dejar material sobrante en la cinta de canto para el raspador. Las marcas de dientes de cuchilla permanecen y forman directamente ondulaciones. ✅Solución: Reserve un margen de 0.1~0.2mm en el borde de la cinta de canto después del recorte fino. Durante el raspado debe formarse un filamento continuo fino y flexible. Los filamentos quebradizos que se rompen fácilmente indican un margen reservado insuficiente.
- Radios no coincidentes entre la fresa de recorte fino y la cuchilla raspadoraCausa: Si el radio R de la fresa de recorte fino es mayor que el del raspador, el raspador no puede adaptarse completamente al arco del chaflán, dejando marcas de cuchilla residuales en la superficie curva. ✅Solución: Ajuste el dial del radio del raspador. Haga que el radio R del raspador sea ligeramente mayor que el de la fresa de recorte fino para garantizar una cobertura completa de toda la superficie del chaflán.
- Presión de raspado flotante insuficiente, rueda seguidora de perfil floja, holgura excesiva del rodamientoCausa: La baja presión del resorte del conjunto de raspado, la oscilación de la rueda seguidora de perfil y los rodamientos desgastados hacen que el raspador salte, lo que provoca ondulaciones periódicas. ✅Solución: Aumente la presión del resorte de la unidad de raspado; inspeccione y sustituya los rodamientos con holgura excesiva; fije el portaherramientas para eliminar las vibraciones.
- Herramientas de corte desafiladas o melladas, sujeción de herramienta flojaCausa: Las cuchillas de recorte fino / raspado desgastadas o melladas, o los mangos de herramienta fijados de forma floja, provocan vibraciones del husillo durante el corte a alta velocidad y generan ondulaciones. ✅Solución: Afile o sustituya las herramientas de corte; bloquee firmemente el asiento de la herramienta y compruebe el descentramiento del husillo.
2. Problemas de alimentación del tablero, rodillos de presión y sistema de transporte de la encoladora de cantos
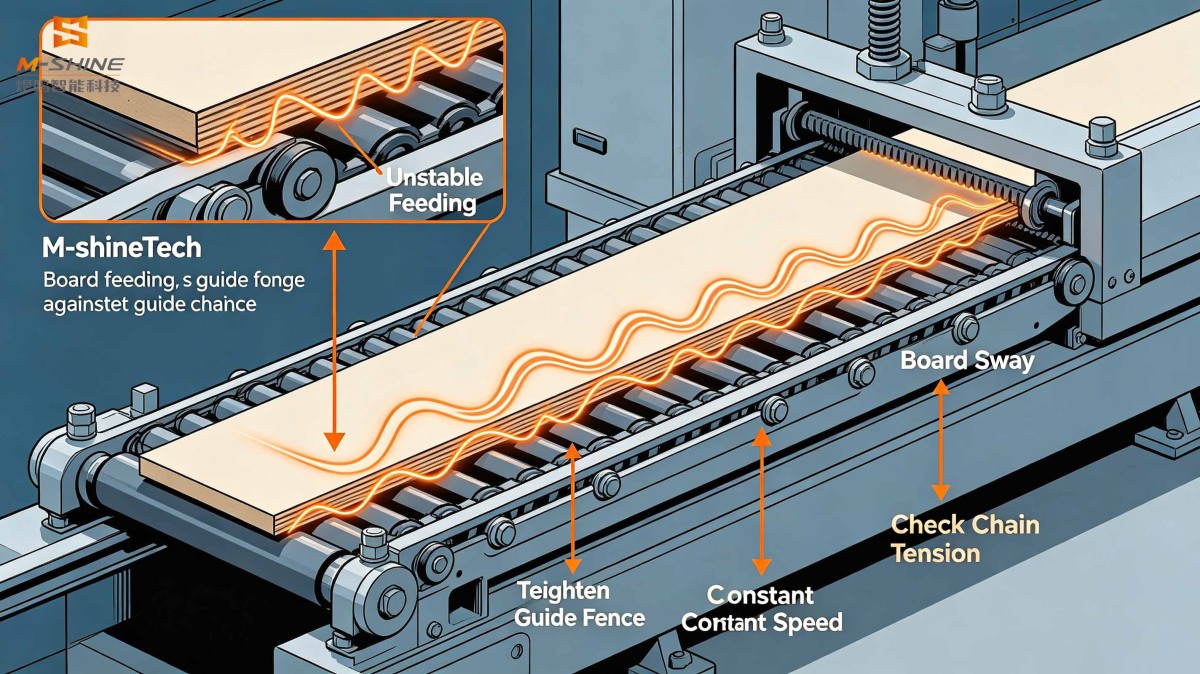
- Velocidad de alimentación inestable y vibración del tableroCausa: Guía de alimentación floja, cadena transportadora que patina y tableros que no están bien pegados a la guía. El tablero se desplaza ligeramente de izquierda a derecha durante el transporte, lo que genera ondas en la cinta de canto. ✅Solución: Apriete la guía de alimentación para mantener los tableros cerca de la guía; compruebe la tensión de la cadena; mantenga una velocidad de alimentación constante para los tableros del mismo lote y evite las fluctuaciones de velocidad.
- Rodillos de presión con residuos de adhesivo, desgaste o presión desigualCausa: Grumos de adhesivo termofusible solidificado en la superficie del rodillo y goma irregular debido al envejecimiento. La presión fluctuante eleva la cinta de canto por las partículas de adhesivo y forma ondulaciones. ✅Solución: Limpie los residuos de adhesivo de los rodillos de presión en cada turno; sustituya los rodillos muy desgastados; asegure una presión equilibrada en todos los rodillos de presión y evite una presión excesiva en un solo punto.
3. Factores relacionados con la cinta de canto de la encoladora de cantos
- La cinta de canto con gran tolerancia de espesor o material blando tiende a deformarse y formar ondulaciones al pasar por los rodillos de presión y las unidades de recorte.
- La tensión excesiva o la contracción térmica de la cinta de canto causa ondulaciones después de adherirse al tablero. ✅Solución: Cambie a una cinta de canto con tolerancia de espesor estable; reduzca la tensión de la unidad de desenrollado; precaliente la cinta de canto para entornos de taller con baja temperatura.
4. Secuencia sencilla de resolución de problemas
- Haga pasar un tablero de prueba solo por el recorte fino y omita la unidad de raspado para comprobar si hay ondulaciones:
- Si aparecen ondulaciones: Las ondulaciones son generadas por la fresa de recorte fino → Concéntrese en ajustar el margen de raspado, la coincidencia de radios y la presión de raspado.
- No hay ondulaciones después del recorte fino, pero aparecen después del raspado: Salto del raspador, presión excesiva o cuchilla raspadora mellada.
- Elementos de inspección: Compruebe si la rueda seguidora de perfil oscila, si los rodillos de presión tienen residuos de adhesivo y el afilado de las herramientas de corte.
- Verificación: Reserve un margen de 0.1–0.2mm para el recorte fino; haga que el radio R del raspador sea ligeramente mayor que el radio R de la fresa de recorte fino para producir filamentos raspados finos y continuos.
5. Preguntas frecuentes
- Para máquinas con recorte grueso y recorte fino: El recorte grueso elimina la mayor parte del margen, mientras que el recorte fino solo realiza el acabado de precisión. Evite cargas de corte pesadas de una sola vez en la fresa de recorte fino, ya que pueden causar fácilmente vibraciones y ondulaciones. La encoladora de cantos automática M-shineTech viene de serie con una estructura de recorte doble para una estabilidad superior durante el funcionamiento a alta velocidad.
- Para paneles de puerta de alto brillo: Se requiere pulido después del raspado. Las ruedas de pulido sucias amplificarán el efecto visual de las ondulaciones. Recuerde limpiar regularmente las ruedas de tela de pulido.
- Resonancia: Un bastidor de máquina o portaherramientas flojo puede generar patrones de ondas periódicas bajo rotación a alta velocidad. Apriete los tornillos del portaherramientas. Para la encoladora de cantos PUR, la rigidez del bastidor es especialmente crítica durante el procesamiento de PUR a alta temperatura para reducir las ondulaciones inducidas por resonancia.

Página anterior:La primera
Página siguiente:El último
Publicaciones relacionadas
Mensaje en línea
JINAN M-SHINE